2026-11-11
Två rullar kan båda märkas som glansiga och fortfarande sitta med 20 glansenheter ifrån varandra — och gapet dyker upp först efter laminering, som en mjölkaktig gjutning över ett mörkt hölje, en böjning vid arkkanten eller en bana som hela tiden lindar sig runt den uppvärmda rullen. En blank lamineringsvals är egentligen tre beslut staplade ovanpå varandra: glansmålet och vinkeln det mäts vid, filmstrukturen (en BOPET- eller BOPP-bas som bär ett EVA-smältskikt) och den mekaniska passningen mellan rullen och maskinen. Den tredje avgör fortfarande om jobbet tjänar pengar, även när de två första är rätt.
Glans är optik, inte ett finishnamn. Det anges i glansenheter (GU) mätt i en fast vinkel - 60° för de flesta filmarbeten, 20° när ytan är mycket skarp, 85° för ytor med låg glans. Avläsningen beror på hur slät basfilmen är, hur kylrullen avslutade den under extruderingen och hur jämnt limmet väter ut. En 100 GU-film och en 88 GU-film ser identiska ut på en liten swatch; på en 500-arks serie med broschyrer med mörkt bläck börjar den nedre se svagt disig ut.
På uppvärmda maskiner är basfilmen det praktiska ankaret. En glänsande termisk lamineringsvals byggd på BOPET-EVA eller BOPP-EVA täcker de flesta offset- och digitala jobb, och det är smältbeteendet hos det limskiktet – inte glansen – som anger den maximala linjehastigheten.
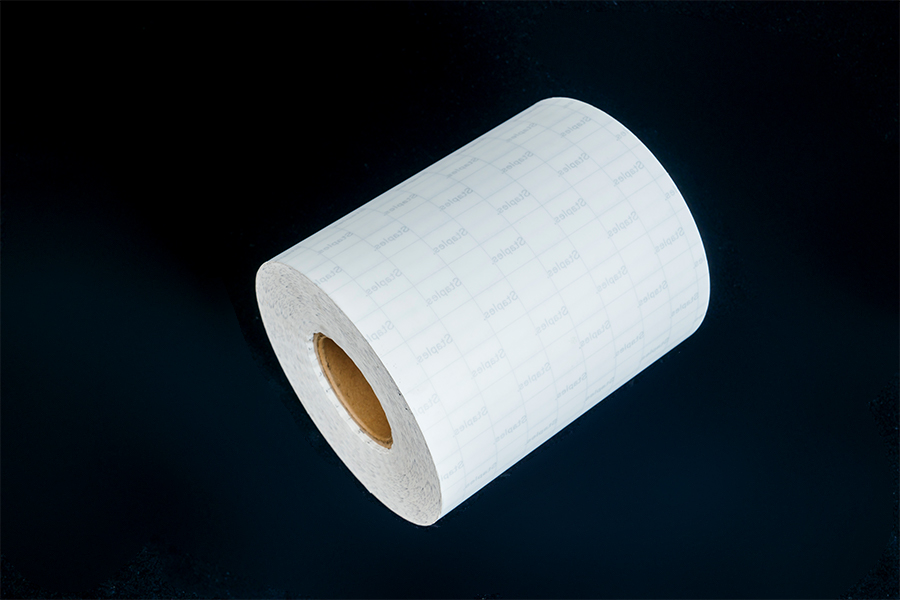
 Glansig termisk lamineringsrullfilm En blank rulle för PET/EVA för offset och digital laminering, med angiven glans, tjocklek, bredd och kärnalternativ för kontroll av linjehastighet och finishkrav. Visa produkt →
Ett citat som säger bara "blankt" ger dig inget att inspektera vid ankomst. Be om ett glansområde, mätvinkeln och testmetoden – ASTM D2457 och ISO 2813 är de vanliga referenserna. Uppslaget nedan är vad kommersiella rullfilmsdatablad vanligtvis citerar för varje ytfamilj.
Typiska 60° glansavläsningar per yttyp
Områden återspeglar värden som vanligtvis anges på kommersiella filmdatablad, inte ett enda uppmätt parti. Bekräfta det garanterade minimumet med din leverantörs analyscertifikat.
Två kontroller värda att göra innan en stor beställning: kalibrera din glansmätare på referensbrickan och mät det laminerade arket över samma utskrivna lapp varje gång. Ett mörkt fast material kommer att läsas annorlunda än fritt lager med samma film, eftersom reflekterat ljus passerar genom filmen två gånger på det utskrivna området.
En blank lamineringsrulle är inte ett material. Det är en basfilm, ett smältlimlager och vanligtvis en behandlad eller glidmodifierad baksida, lindad under kontrollerad spänning. Varje lager gör ett annat jobb - och bara den yttre ytan avgör glansen.
Förenklad lagerstapel av en ensidig blank termisk rulle. Kallfilmer ersätter EVA-skiktet med ett tryckkänsligt lim plus liner.
Basfilmtjocklek driver styvhet och dimensionsstabilitet under värme. EVA-beläggningens vikt driver bindningsstyrkan och hur mycket grumling det färdiga arket får. Baksidans behandling avgör om rullen rullas av rent i hastighet eller blockerar på spolen. När en rulle presterar dåligt ligger orsaken oftast i lagret som ingen skrev in i köpspecifikationen.
| Parameter | Gemensamt utbud | Varför det förändrar resultatet |
|---|---|---|
| Total tjocklek | 25–75 µm | Stelhet, kantböjning, genomströmning på tunn lager |
| Basfilm | BOPET 12–23 µm eller BOPP 15–30 µm | Glansbeständighet och stabilitet vid lamineringstemperatur |
| Självhäftande beläggningsvikt | EVA, ungefär 8–25 g/m² | Bindningsstyrka, dis, aktiveringsfönster |
| Glans | 85–105 GU vid 60° | Visuell matchning till trycket; kontrollera alltid vinkel och metod |
| Webbbredd | 305–1 300 mm, slits på beställning | Trimma avfall och hantering på maskinen |
| Kärn-ID | 25,4 mm (1 tum) eller 76,2 mm (3 tum) | Skaftpassning; en fel kärna stoppar löpningen på dag ett |
| Rulllängd | 200–3 000 m | Bytesfrekvens och skarvtal per rulle |
Felmatchningar i kärndiametern orsakar de flesta fel under första dagen. En 25,4 mm kärna tvingad på en 76,2 mm axel löper utanför mitten, och den resulterande spänningsrippeln visar sig som regelbundna band av glansvariationer längs plåten. Bredd och rulllängd spelar större roll än de ser ut: en 3 000 m rulle skär växlar men behöver en axel och broms som håller konstant spänning när diametern sjunker.
Tjocklek är den andra siffran som är värd att bråka om, eftersom det sällan handlar om skydd enbart. Hur filmtjocklek formar ett laminerat ark handlar om styvhet, återhämtning efter värme och hur arket beter sig när det svalnar på pallen - tre saker en skillnad på 7 µm kan ändra tyst.
De flesta klagomål om "dålig film" går tillbaka till processinställningar eller papperstillstånd snarare än själva rullen. Fyra återfallsförbrytare:
Det finns en fungerande felsökningsordning här. Luftbubblor och vatten skvalpar vid laminering följer vanligtvis förutsägbara orsaker och kan rensas inom ett skifte genom att justera temperatur, nyptryck och papperskonditionering. När bubblor kvarstår vid korrekta inställningar är bindningsstyrkan till det specifika bläcket nästa misstänkta — och en film med högre bindning är en billigare fix än skärlinjehastigheten med 30 %.
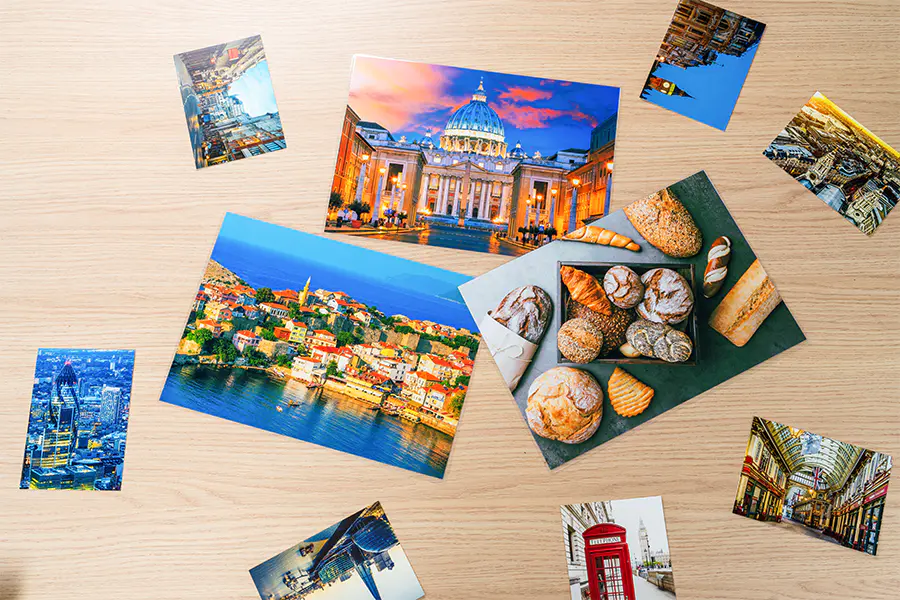 Högbindande lamineringsfilm för digitala utskrifter En klibbig termisk film för digital toner, mörka fasta ämnen och fotoutskrifter, som syftar till att kantlyfta och bubbla när standard EVA-bindning inte räcker till. Visa produkt →
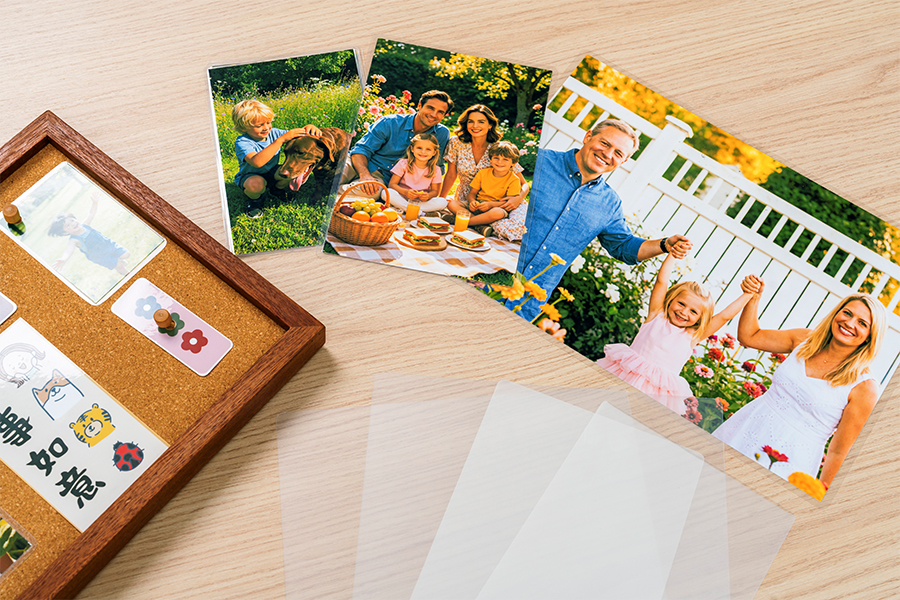
Valet handlar sällan om utseende ensam. Glans ger den högsta kontrasten för foton och mörka fasta partiklar men visar fingeravtryck och fina repor på hanterade föremål. Matt döljer hanteringsmärken och läser bättre i direkt ljus, till en viss kostnad i färgdjup. Silk touch sitter mellan de två och är vanligt på premiumförpackningar eftersom det känns annorlunda i handen.
Kvalitativ jämförelse baserad på typiskt ytbehandlingsbeteende för de två ytfamiljerna; relativa positioner skiftar med basfilm och beläggningsvikt.
När samma konstverk körs i flera ytbehandlingar, håll basfilmen och limmet identiska och ändra endast ytbehandlingen. Maskininställningarna förblir konstanta och operatörerna lär sig inte om en temperaturprofil för varje SKU. En matt termisk lamineringsvals byggd på samma BOPET-EVA-struktur kommer att köras med samma hastighet och rulltemperatur som dess glansiga motsvarighet.
 Matt termisk lamineringsrullfilm En BOPP- eller BOPET/EVA-rulle med låg glans och skriv-radering baksida, lämpad för att matcha maskininställningar över glansiga och matta ytor. Visa produkt →
Lägg sedan till ett prov. En 100-arks provversion av din egen laminator, med din normala hastighet och temperatur, svarar mer än något datablad - och det är det enda sättet att fånga en rulle som mäter vackert på glans men fäster dåligt till ditt bläck.
Glansen är mätbar, så den kan specificeras. När väl glansintervallet, filmstrukturen och kärnan och bredden har skrivits in i ordningen försvinner de flesta variablerna som förstör en körning innan rullen ens har laddats på axeln.
De är samma material i olika format. "Rull" beskriver leveransform och lindning, medan "blank lamineringsfilm" avser ytfinishen snarare än förpackningen.
De flesta termiska blanka rullarna mäter 85–105 GU vid 60°. Allt under 80 GU läses vanligtvis som halvblankt mot ett mörkt tryckt fast material.
Nej. Termiska valsar behöver en EVA-aktiveringstemperatur, vanligtvis 90–130 °C. Kallmaskiner kräver tryckkänslig film med en liner.
Vanligtvis fukt i papperet, otillräckligt nyptryck eller en valstemperatur utanför limmets fönster. Kontrollera papperskonditioneringen innan du skyller på filmen.
Cirka 25–32 µm för textstock och 32–43 µm för omslag. Tjockare film ger styvhet men kan krulla tunna ark.
De flesta leverantörer citerar 12 månader från produktion när de förvaras under 30 °C, borta från direkt solljus och på en pall med platt ände för att undvika rullblockering.
Tillverkare av lamineringsfilm i grossistledet