2026-11-04
Slutsats först: blanka lamineringsark är inte en enda vara. Det användbara valet beror på tre variabler: ytglans, lim och processpassning och tjocklekstolerans. Ett ark kan se perfekt ut i ett handprov och fortfarande misslyckas i produktionen om limmet aktiveras för snabbt, basfilmen krullas efter trimning eller om den nominella 125-mikrons diametern blir tunn vid bankanten.
För ett tryckeri som laminerar menyer är ett 125-150 mikron termiskt ark med en PET/EVA-konstruktion ofta en vettig utgångspunkt. För kortvarigt kallarbete undviker ett tryckkänsligt blankt ark värme och minskar risken för värmehärdande krullning. Resten av den här guiden förklarar var dessa val kommer ifrån, vad man ska mäta och vad man ska fråga innan man gör en beställning.
Ett blankt ark är en smörgås, inte en enda plastfilm. I termiska produkter bär en polyester- eller BOPP-bas ett EVA- eller liknande smältlim. Värme smälter in limmet i trycket, medan basen ger glans, styvhet och slitstyrka. Kalla ark använder ett tryckkänsligt akryllim och ett släppskikt. Glansen kommer från basfilmens yta och från lamineringsmaskinens tryck och rulltillstånd, inte från en separat polering som appliceras efter limning.
Arkformat skärs vanligtvis från rullmaterial. Det betyder att samma konstruktion kan säljas som A4-ark, påsar eller rullar, och en konverterares rullbredd, kärna och skarvning kan ändra det effektiva utbytet av en arkorder. Det betyder också att en "ark"-specifikation bör läsas tillbaka till moderrullen: basfilmkvalitet, limbeläggningsvikt, nominell tjocklek och slitskantskvalitet.
Figur 1. En förenklad lagervy: basfilmen ger glans och hållbarhet; limmet ger bindning och processbeteende.
För en omvandlare som planerar att arka internt istället för att köpa färdigskurna ris, är produktrutten nedan den relevanta utgångspunkten för att matcha basfilm och lim till det slutliga arkformatet.
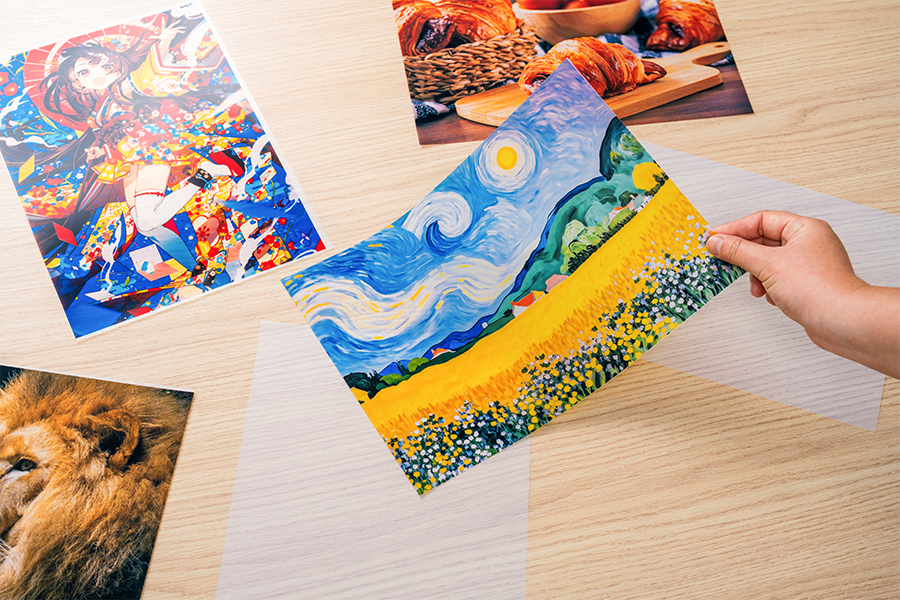
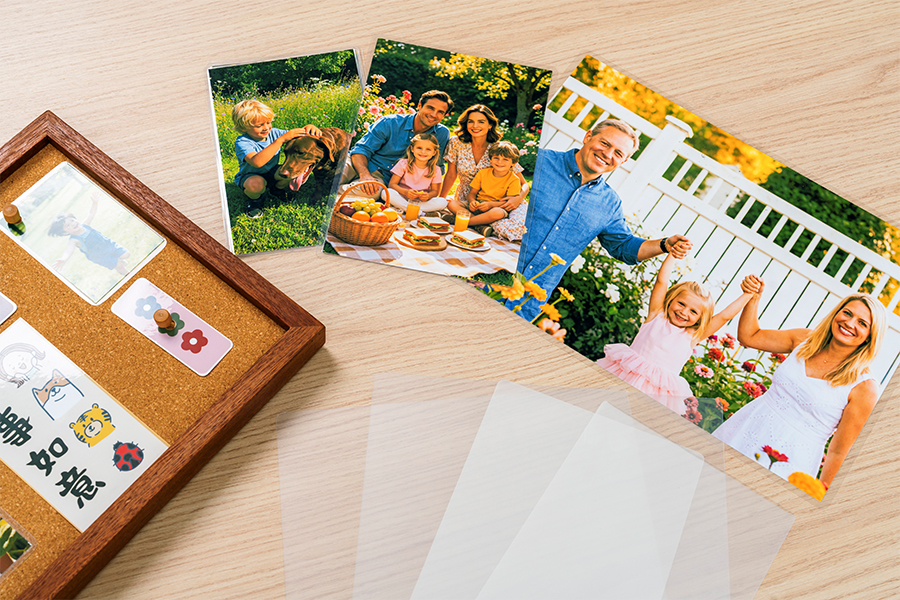 Blank PET/EVA lamineringsfilm för in-house plåt Transparent glansig PET/EVA-film levereras som förskurna påsar eller rullar, med standardtjocklek 50–175 mikron och anpassade bredder för planering av arkformat. Visa produkt →
Glans mäts genom reflektion, men köpare upplever det som kontrast och repsynlighet. En högblank yta gör att foton och mörkt bläck sticker ut; den visar också fingeravtryck och repor tidigare än en matt yta. Tjocklek anges vanligtvis i mikron och påverkar styvhet, krullning och kantkänsla, inte själva glansnivån. Handelskataloger listar vanligtvis 80, 100, 125, 150, 175 och 250 mikron nominella mätare, men "nominell" är inte en tolerans. Be om ett mätband och kör sedan arket genom själva lamineringsmaskinen.
Tjocklek förändrar också värmeöverföringen. En tjockare smörgås kan behöva mer uppehållstid eller en lägre linjehastighet, varför samma inställning kan ge ett genomskinligt ark på ett lager och ett disigt ark på ett annat. Ett ark på 250 mikron kan kännas premium på ett bokomslag och ändå vara fel för en meny som måste ligga platt. Diagrammet nedan kartlägger vanliga mätband till typisk passform som utgångspunkt, inte som en godkänd-eller-underkänd-regel.
Figur 2. Vanliga mätband, visade som en praktisk passformsreferens snarare än uppmätta prestandadata.
Termiska blanka ark behöver kontrollerad värme och tryck. De ger en tät, glasliknande bindning och hög effekt, men de är mindre förlåtande på värmekänsligt bläck, toner och tunna papper. Kalla blanka ark använder endast tryck. De passar värmekänsliga substrat, korta körningar och arbete på plats, men limsystemet och linersläppet är viktigare. Ett kallt ark som är för klibbigt kan fånga in luft; en som är för torr kan lyfta vid trimningen.
| Beslut | Termiskt blanka ark | Kalla blanka ark |
|---|---|---|
| Energiinsats | Värme och tryck; uppehållstiden spelar roll | Endast tryck; ingen värmehärdande curl |
| Limsystem | EVA eller liknande smältlim | Tryckkänslig akryl plus liner |
| Bäst passform | Menyer, omslag, kort, efterbehandling av stora volymer | Värmekänsliga utskrifter, korta upplagor, platsarbete |
| Huvudrisken | Dis, lockar eller blåsor från fel värmeprofil | Luftinstängning, linerfrigöring, kantlyft |
| Provkontroll | Skala, dis och lock efter 24 timmar | Tack, bubbelnivå och trimkvalitet |
Ordna efter konstruktion, inte efter ordet "blank". En användbar specifikation skiljer det visuella kravet från maskin- och hållbarhetskraven.
Tjocklek är inte bara en siffra: den ändrar värmeöverföring, krullning och känsla, som denna anteckning på lamineringsfilmtjocklek förklarar. Ett prov som passerar vid 100 mikron kan behöva en annan värmeinställning vid 150 mikron, även när båda arken kommer från samma filmfamilj.
Glans är ett funktionellt val när den tryckta ytan behöver kontrast, torka ren hantering eller ett skyddande lager som fortfarande visar fina detaljer. Det är mindre lämpligt när fingeravtryck, bländning eller kraftiga skav är det dominerande problemet.
Ett 125-150 mikron termiskt ark ger kropp och en avtorkningsbar yta. Testa viklinjer och kanter, eftersom glansig film kan spricka om pappersmaterialet är för styvt.
Högre glans förbättrar kontrasten i mörkt bläck. Använd en mätare som matchar kortets styvhet och kontrollera trimkvaliteten efter kapning.
Glans skyddar tryckta omslag och gör att färgbilder ser djupare ut. Tunna höljen kan krullas, så konditionera proverna innan godkännande.
Kalla blanka ark passar värmekänsliga utskrifter. Bekräfta vidhäftande klibbighet på själva underlaget, särskilt belagda eller återvunna material.
Ett blankt ark kan klara en visuell kontroll och fortfarande misslyckas efter 24 timmar. Kör fyra kontroller innan du släpper mycket:
Behåll testvillkoren med provet. Om ett senare parti beter sig annorlunda är värmeinställningen, valstrycket, papperssatsen och arkmätaren de första variablerna att jämföra.
Vid skala beror glanskonsistensen på extruderingskontroll, limbeläggningens vikt och slitsning. Enligt WONLAMIs publicerade företagsprofil , driver företaget 10 extrusionsbeläggningslinjer och rapporterar årlig kapacitet över 30 000 ton över tillverkningsanläggningar i Kina och Thailand. Dessa siffror är användbara för kapacitetsscreening, inte en ersättning för ett linjeförsök.
Be om en mätkarta över webben, ett analyscertifikat per parti, ett behållet prov och ett slitskantsfoto. För omvandlare som behöver termisk rullmaterial istället för färdiga plåtar, pekar produktkortet nedan på den blanka termiska lamineringsrullfilmen.
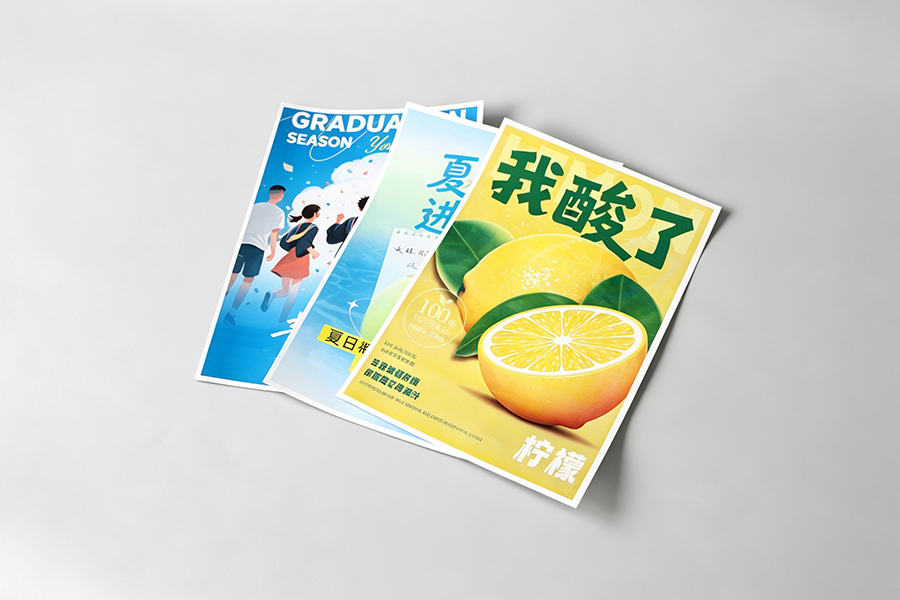
 Glansig termisk lamineringsrullfilm för kommersiella skrivare Högblank PET/EVA termisk rullfilm för kommersiella laminatorer, tillgänglig i 18–350 mikron gauges och bredder upp till 1800 mm för provkörningar. Visa produkt →
Begär sedan en provrulle eller klippt ark vid målmätaren, kör den på själva lamineringsmaskinen och godkänn mot ett skriftligt prov. Den sekvensen är långsammare än en prisjämförelse, men den fångar upp de kostsamma misslyckandena innan en fullständig beställning har begåtts.
Använd 80-100 mikron för lätta dokument, 125-150 mikron för allmänt kontors- och menyarbete och 175-250 mikron för tunga omslag. Bekräfta mätbandet med din laminatorleverantör.
Först efter att bläcket är helt torrt och testat. Termisk värme kan smeta ut vissa bläckstrålebläck; ett kallblankt ark kan vara säkrare för värmekänsliga utskrifter.
Varmlaminering använder värme och tryck för en tät bindning och hög effekt. Kalllaminering använder tryckkänsligt lim för värmekänsligt arbete och korta körningar.
Vanliga orsaker är fukt i papperet, ojämnt valstryck, låg temperatur eller instängd luft. Förvärm massan, rengör rullarna och kör ett försök innan du justerar hastigheten.
Filmytan står emot vatten, men avskurna kanter kan transportera bort fukt. För fullt skydd, ange ett inkapslat eller förseglat format snarare än ett enkelt ark.
De använder liknande filmkonstruktioner, men påsarna är vikta och förseglade på ena kanten. Lakan skärs platt. Rätt format beror på lamineringsmaskinen och den färdiga delen.
Rekommenderade produkter
Tillverkare av lamineringsfilm i grossistledet