2026-10-14
Ett varumärkesteam godkänner en kartong eftersom den svarta logotypen ser våt och djup ut. Tre veckor senare kommer lådorna och ser platta och gråa ut. Ingenting om styrelsen förändrades; operatören laddade helt enkelt 32 mikron matt rullfilm istället för 25 mikron glansfilmen som provtrycket godkändes på, och 60 graders glansavläsningen sjönk från mitten av 90-talet till under 15 glansenheter.
Det korta svaret först: specificera en högblank lamineringsfilm när färgdjup, kontrast och reflektion är poängen med produkten, och specificera det med uppmätta glansenheter och mikrontjocklek snarare än med ord som "blank". Byt till matt, silk touch eller antireflexfilm i samma ögonblick som ytan kommer att läsas under kontorsbelysning, beröras hela dagen eller skrivas på.
Vad som följer förklarar hur glans faktiskt mäts, vad som sitter inuti en högblank film, hur man skriver inköpsspecifikationen och vilka defekter man ska se efter på linjen.
Glans är ett tal, inte ett adjektiv. På plastfilmer avläses den med en glansmätare vid den 60 graders geometri som definieras i ASTM D2457, och uttrycks i glansenheter (GU). Klarhet är en helt annan egenskap, mätt som grumling enligt ASTM D1003, vilket är anledningen till att en film kan vara kristallklar och ändå inte ha hög glans.
Leverantörer anger normalt intervall snarare än enstaka siffror: ungefär 90 till 100 GU för högblank termisk film, 85 till 92 GU för standardblank, 30 till 40 GU för silkeskänsla och under 15 GU för matt. Behandla dessa band som vägledande. En film som är för kall är ofta 70 till 80 GU även när rullen såldes som högblank, eftersom limmet aldrig helt väter ut mot det tryckta arket och ytan behåller en svag apelsinskalstruktur. Bekräfta alltid med egen mätare på ett färdigt ark.
Nästan varje termisk lamineringsrullfilm är en tvåskiktskonstruktion: en BOPET- eller BOPP-polyesterbas och en EVA-smältlimsbeläggning. EVA gör bindningsarbetet; basfilmen gör det optiska arbetet.
Glansen du ser är den övre ytan av EVA-skiktet efter att det smälter och åter stelnar mot lamineringsvalsen. Det är därför valsfinish, smälttemperatur och linjehastighet alla berör den slutliga avläsningen. BOPET-kärnan, vanligtvis 12 till 15 mikron i en färdig film på 25 till 35 mikron, ger styvhet, dimensionsstabilitet genom värmezonen och klarheten som låter den tryckta färgen synas igenom utan en grå färg.
En basfilm med låg ytjämnhet och få inre glidpartiklar sprider mindre ljus, och mindre spritt ljus betyder högre glans och lägre grumling vid samma tjocklek. Om en rulle ger bra bindningsstyrka men en tråkig yta är basfilmen vanligtvis orsaken, inte limmet.
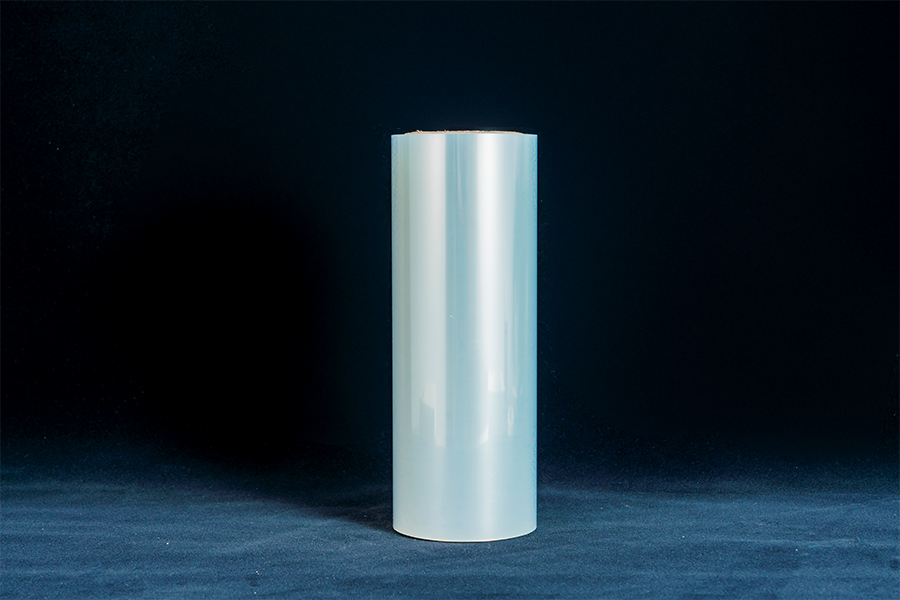
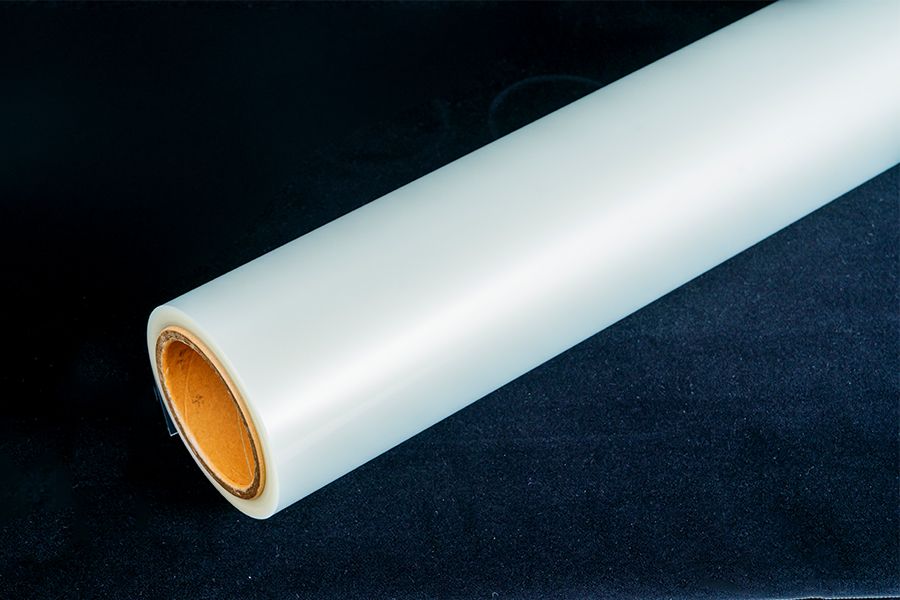
 Glänsande termisk lamineringsrullfilm för utskriftsskydd PET/EVA rullfilm för termisk laminering av utskrifter, foton, menyer och förpackningar, erbjuder högblank, vattentät tätning och reptålighet. Visa produkt →
Båda vägarna kan nå samma glansband; skillnaden är hur bindningen bildas. Termisk laminering smälter EVA vid ungefär 95 till 115 grader Celsius vid nypet, så bindningen är omedelbar, arket kan trimmas direkt och offsettryckt papper eller kartong är vanligtvis väl serverat. Kalllaminering använder ett tryckkänsligt lim: ingen värme alls, vilket gör det till den praktiska vägen för tonerutskrifter, termotryckta etiketter och värmekänsliga substrat, men full vidhäftning byggs upp under flera timmar och kanterna är mer benägna att lyfta om arket trimmas för tidigt. Om du väger de två, skillnaden mellan termisk och kall laminering kommer ner till värme kontra trycktid.
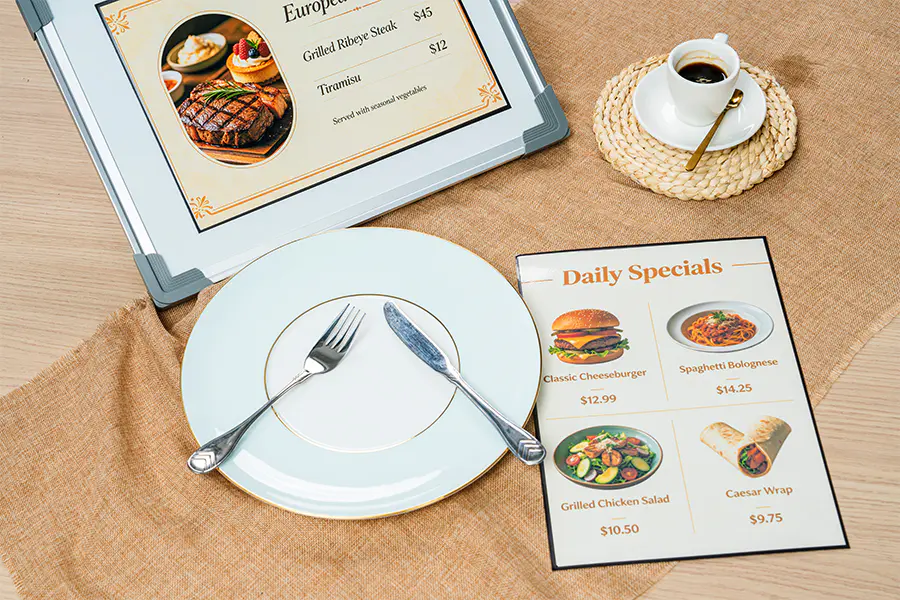
Högglans är också fel i tre specifika situationer: vilken yta som helst som människor läser under en taklampa på grund av bländning; vilken yta som helst som hanteras konstant, eftersom fingeravtryck och fina repor visar mer; och allt som kommer att skrivas på med kulspets, eftersom bläck hoppar över en slät film. Matt och silke touch klarar de jobben bättre, och en reptålig eller antireflexbeläggning är en rimlig mellanväg när du ändå vill ha färgdjup.
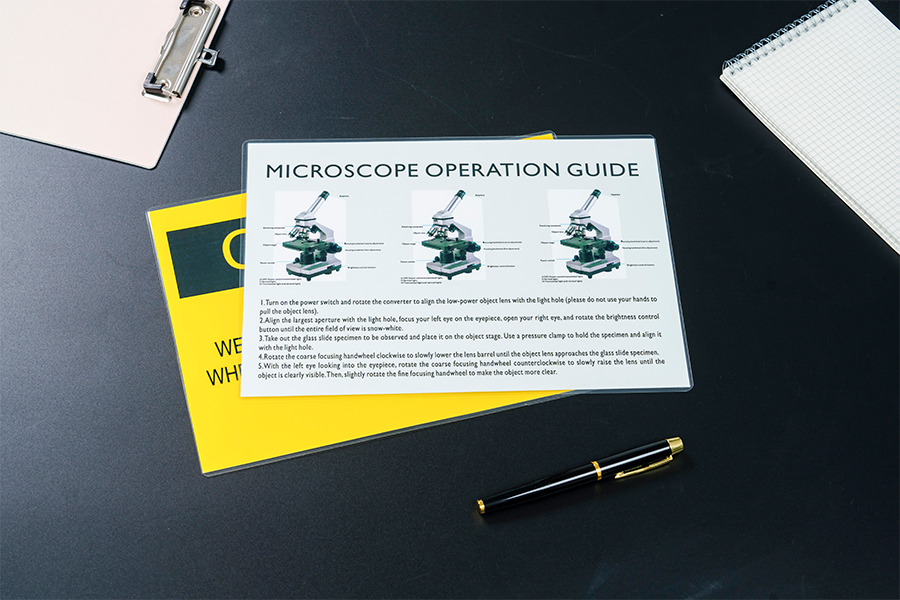
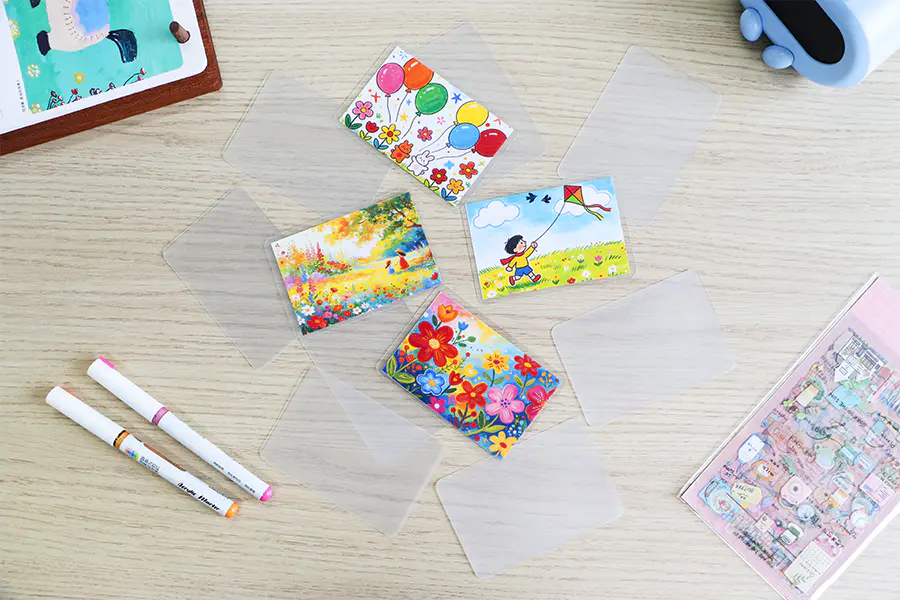
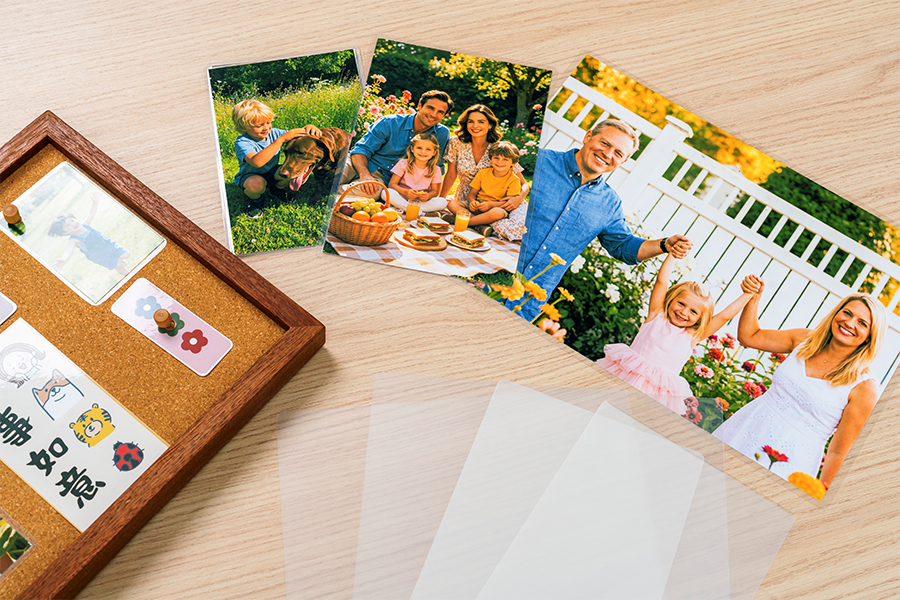 Blank lamineringsfilm för ID-kort och utskriftsmedia PET/EVA glansig film för laminering av ID-kort, foton, dokument och visitkort, tillgänglig i påsar eller rullar med valfria matt, siden och antistatiska varianter. Visa produkt →
Film köps av rullen, så ett litet antal siffror avgör om jobbet går rent: uppmätt glansband och testmetod, färdig tjocklek i mikron, rullens bredd och längd, kärndiameter, limtyp och ytbehandlingen om du ska trycka på filmen. Tjocklek är den snabbaste spaken för styvhet: 25 till 32 mikron passar offsetpapper upp till ungefär 200 gsm, 35 till 43 mikron ger tunga omslag och menyer den styvhet de behöver, och 75 mikron och högre hör hemma på kort som hanteras varje dag.
| Avsluta | 60 graders glans (GU) | Typisk användning | Avvägning att planera för |
|---|---|---|---|
| Högglans, BOPET och EVA | 90–100 | Kosmetiska kartonger, omslag, mappar, kort | Visar fingeravtryck, damm och fina repor |
| Standard glans | 85–92 | Allmän kontorslaminering, bokomslag | Något mjukare färgdjup än högblank |
| Högblank med hård päls | 88–96 | Omslag hanteras dagligen, menykort | Högre filmkostnad, tätare processfönster |
| Siden touch | 30–40 | Premiumförpackningar, visitkort | Mjukare svarta, svårare att torka rent |
| Matte | 8–15 | Läsmaterial, etiketter, skrivytor | Minskar färgdjupet på mörkt bläck |
Matt förlåter damm, bubblor och svaga krusningar. En högblank yta sätter dem alla under en strålkastare, så processfönstret är verkligen smalare.
Förtorkning av bräda, städlakan och sakta ner linjen är de tre förändringarna som löser de flesta av dessa innan någon rör vid en temperaturratt.
Att köpa film utan testrapport är gissningar. Fråga efter glansintervallet och metoden bakom det, grumling, skalhållfasthet i newton per 15 mm, tjocklek och breddtolerans, kärnans innerdiameter och batch- eller partinummer på varje kartong så att ett problem kan spåras. Om filmen kommer att skrivas ut istället för att användas som ett toppskikt, fråga efter dynenivån, eftersom bläckvidhäftning under ungefär 38 dyn per centimeter är opålitligt.
Kapaciteten spelar roll när en specifikation är godkänd. WONLAMI, till exempel, uppger mer än 25 års erfarenhet av extruderingsbeläggning, fabriker i Yixing och Thailand, och en årlig produktion på över 30 000 ton från 10 extruderingsbeläggningslinjer, 29 automatiska skärmaskiner och fyra packningslinjer; den produktionsgolvet sidorna beskriver det fotavtrycket mer detaljerat. Oavsett leverantör är disciplinen densamma: prov, mät, godkänn ett kontrollkort och håll sedan varje inkommande rulle till det.
 Reptålig lamineringsfilm för kommersiella ytor med hög friktion PET-lamineringsfilm med reptålig nanobeläggning för menyer, kontrollpaneler, meddelanden och displayer, erbjuder 3H hårdhet och hög transparens. Visa produkt →
Tillverkare av lamineringsfilm i grossistledet